Індустрія 4.0 у металообробці: як тотальна автоматизація верстатного парку гарантує бездоганну якість деталей
Сучасне машинобудування, приладобудування та виробництво будівельних металоконструкцій переживають епоху жорсткої боротьби за зниження собівартості при одночасному підвищенні складності виробів. Застаріла парадигма металообробки, де якість деталі та швидкість її виготовлення критично залежали від фізичного стану, настрою чи кваліфікації токаря, фрезерувальника або оператора преса, назавжди втратила свою рентабельність. Сьогодні замовники вимагають мікронної точності, 100% повторюваності в багатотисячних серіях і блискавичних термінів постачання. Досягти таких результатів за допомогою ручного переналагодження обладнання чи аналогових вимірювальних інструментів фізично неможливо.
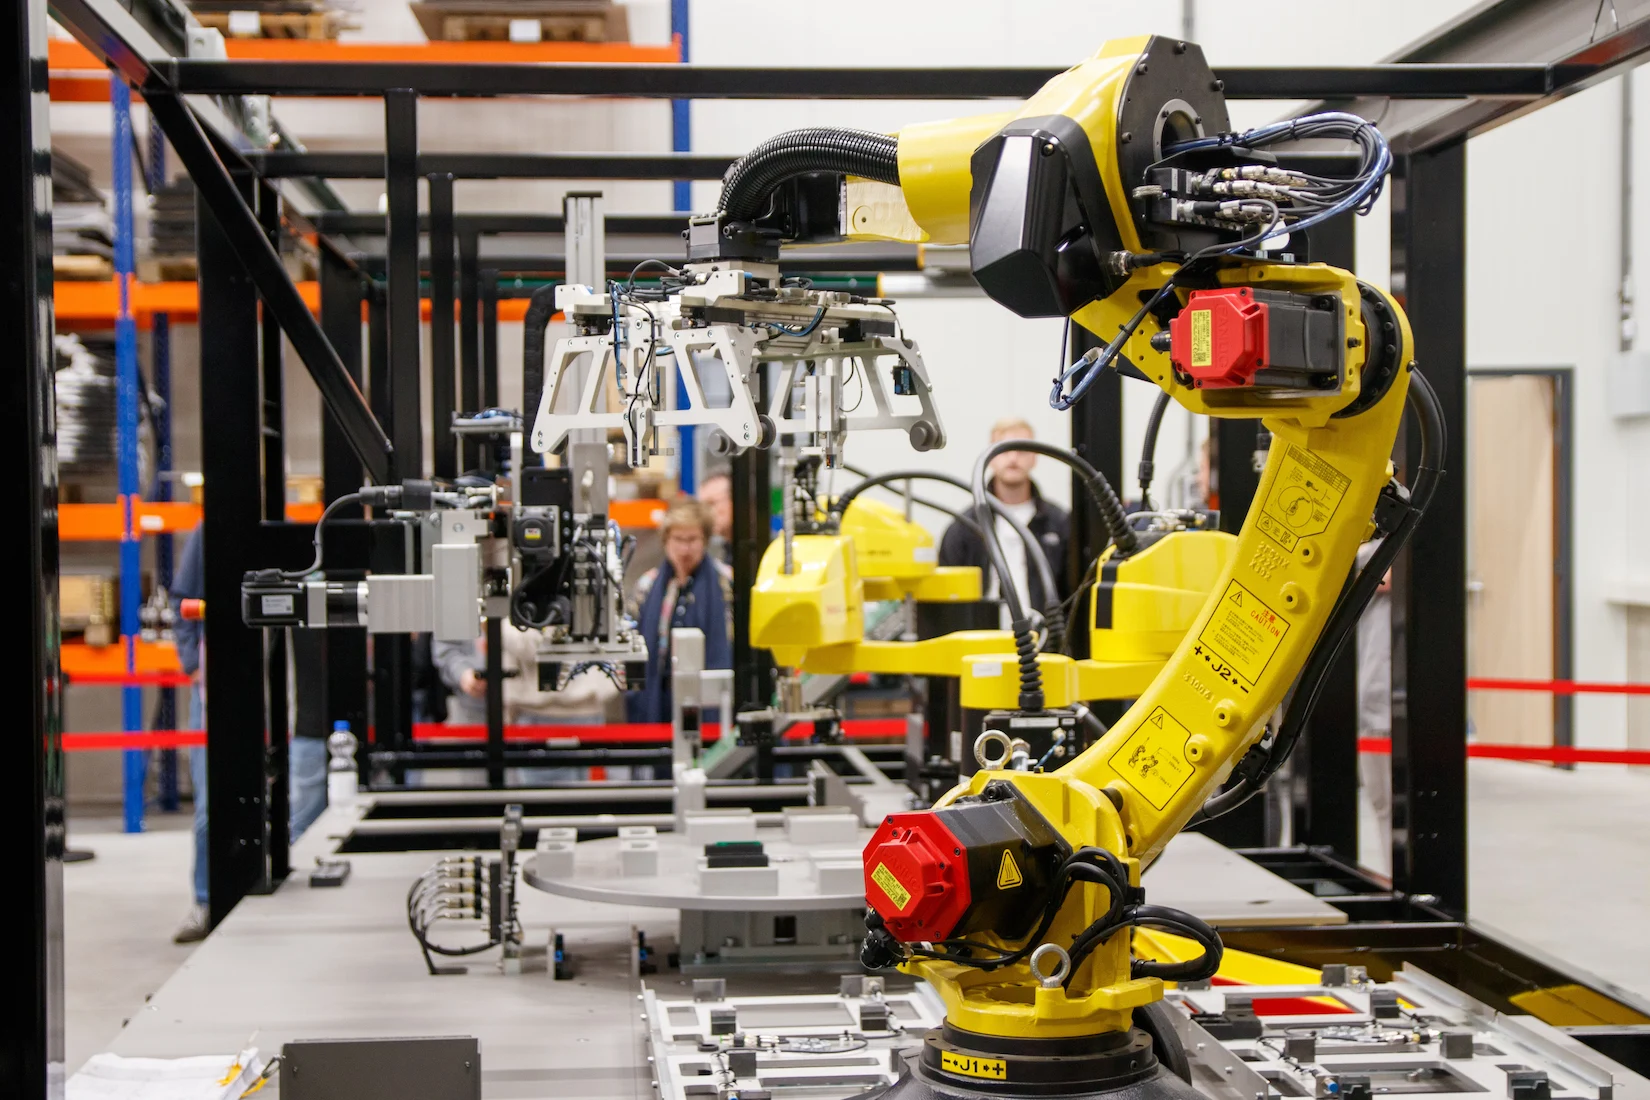
Єдиним шляхом до створення конкурентоздатної продукції є перехід до стандартів Індустрії 4.0 — глибокої цифровізації та тотальної автоматизації технологічних процесів. Саме така філософія інтелектуального виробництва реалізована на передовій базі https://trans-m.com.ua/, де інноваційний верстатний парк із числовим програмним керуванням (ЧПК) перетворює цифрові креслення клієнтів на готові високоточні вироби з мінімальним втручанням людини. Високий рівень автоматизації обладнання «Транс-М» формує закритий і безперебійний виробничий цикл, який страхує замовника від будь-яких прихованих ризиків.
1. Цифрова інтеграція CAD/CAM-систем: від 3D-моделі до верстата без втрати даних
Фундамент автоматизації закладається ще до того, як метал потрапляє на робочий стіл верстата. У традиційному цеху технолог змушений вручну переписувати розміри з паперового креслення в панель керування верстатом (програмування в G-кодах), що завжди супроводжується ризиком випадкової помилки в координатах.
На сучасному підприємстві весь процес маршрутизації повністю автоматизований. Конструкторський відділ отримує від клієнта векторний файл або 3D-модель (DXF, STEP, IGES), яка миттєво завантажується в CAM-систему верстата через внутрішню локальну мережу. Програмний комплекс самостійно розпізнає контури, визначає внутрішні та зовнішні радіуси, підбирає оптимальний режим різання чи гнуття зі своєї внутрішньої бази даних і генерує безпомилкову керуючу програму. Це скорочує час підготовки виробництва з кількох годин до лічених хвилин, повністю виключаючи помилку оператора на етапі введення даних.
2. Роботизовані комплекси лазерного розкрою: автономність 24/7 та човникові столи
Продуктивність ділянки заготівлі визначається не лише потужністю лазерного джерела, а й швидкістю подачі сировини. Якщо після розкрою кожного листа оператор змушений зупиняти верстат, вручну знімати вирізані деталі, вигрібати обрізки й вантажити новий лист кран-балкою, дорогий лазерний комплекс простоює до 40% робочого часу.
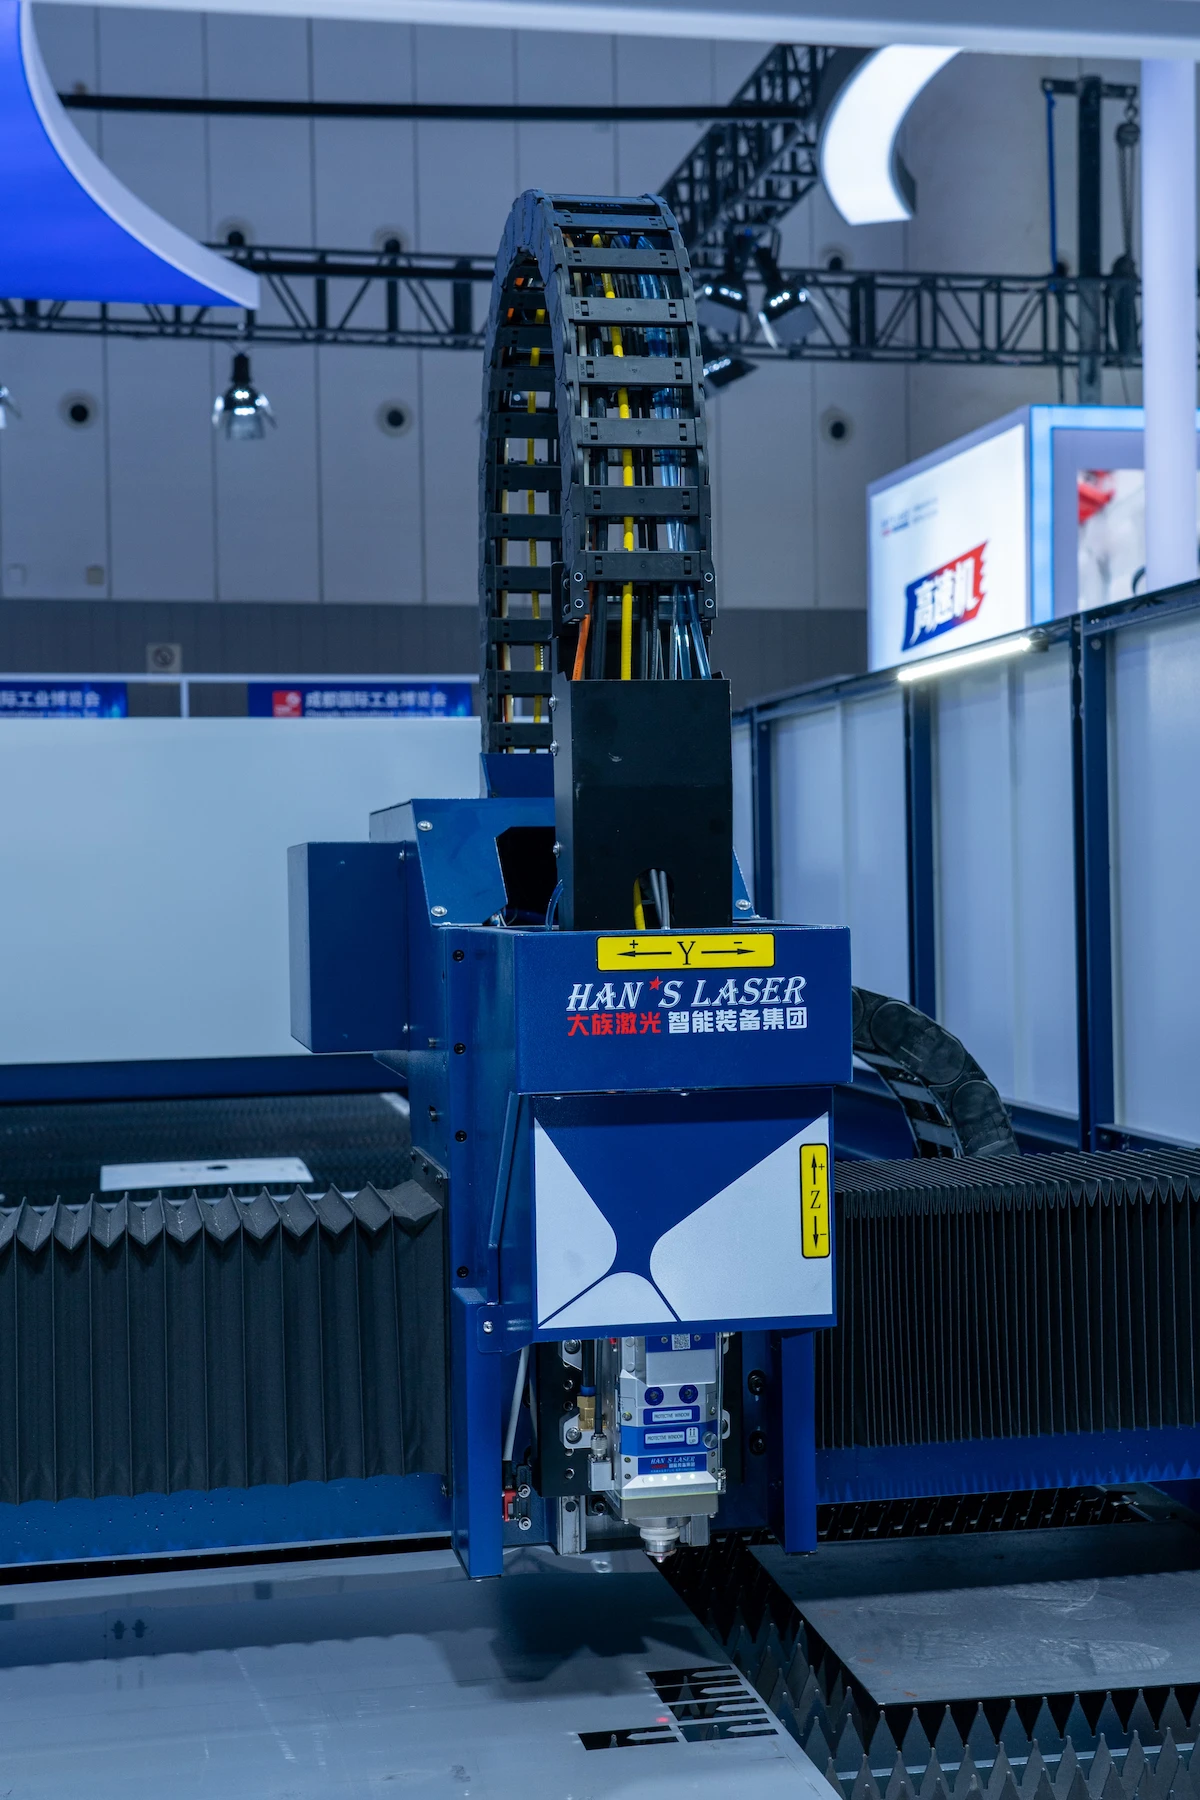
Сучасні оптоволоконні комплекси компанії «Транс-М» обладнані автоматичними змінними палетними столами (Shuttle Tables). Поки лазерна оптична голова на шаленій швидкості здійснює розкрій листа на першій палеті всередині захисної кабіни, оператор у безпечній зоні вільно розвантажує готові деталі з другої палети й укладає новий аркуш металу. Заміна палет відбувається автоматично за 10–15 секунд. Завдяки цьому обладнання працює в режимі нон-стоп, забезпечуючи безперервний випуск серійної продукції цілодобово.
3. Інтелектуальне листогнуття: 3D-симуляція та динамічна компенсація прогину
Згинання листового металу традиційно вважалося найбільш залежною від кваліфікації робітника операцією. Раніше оператор листогиба мусив витрачати метал на тестові згини, вручну виставляти задні упори та на око компенсувати пружнення металу, щоб отримати прямий кут 90 градусів по всій довжині деталі. На довгих деталях (понад 2–3 метри) матриця й пуансон під тиском неминуче прогинаються, через що кут у центрі деталі відрізнявся від кута на краях («ефект шаблі»).
Автоматизовані гідравлічні та електромеханічні листогинальні преси з ЧПК вирішують цю проблему на апаратному рівні. Вони оснащені системою автоматичного бомбування (CNC Crowning) — гідравлічними або клиновими механізмами, які динамічно вигинають матрицю назустріч пуансону з точністю до мікрона, забезпечуючи ідеально рівний кут по всій довжині згину. Крім того, оператор бачить на екрані контролера повну 3D-симуляцію процесу: система підказує послідовність згинів, автоматично переміщує багатоосьові задні упори (до 6 осей) та сигналізує про ризик зіткнення деталі з інструментом. Перша ж деталь у партії виходить еталонною, без жодного відсотка браку на налаштування.
4. Автоматизація самодіагностики верстатів і контролю витратних матеріалів
Технологічний парк передового підприємства здатний самостійно контролювати свій технічний стан. У процесі лазерного різання оптична голова з ємнісними сенсорами не лише відстежує нерівності металу, а й контролює стан фокусної лінзи, температуру захисного скла та тиск допоміжних газів (кисню чи азоту).
Сучасні лазери оснащені функціями автоматичної заміни та очищення сопел, а також автоматичним калібруванням фокуса. Якщо під час прошивання товстого листа на сопло налипає крапля розплавленого металу, верстат без втручання людини від'їжджає в сервісну зону, очищує сопло металевою щіткою, перевіряє центрування променя і продовжує розкрій. Це гарантує, що кожна деталь матиме ідеально чистий різ, а ризик поломки через брудну оптику зводиться до абсолютного мінімуму.
5. Мінімізація людського фактора як фундамент економічної вигоди замовника
Головний результат тотальної автоматизації технологічного парку — це радикальне зниження собівартості металообробки в багатотисячних серіях. Завдяки використанню інтелектуальних систем компанія досягає максимального коефіцієнта використання матеріалу (автоматичний нестинг економить до 20% металу), знижує енергоспоживання, виключає витрати на браковані вироби та оптимізує фонд оплати праці, оскільки один оператор здатен контролювати відразу кілька автономних комплексів.
Для замовника співпраця з високоавтоматизованим підприємством «Транс-М» означає три фундаментальні переваги: прогнозованість виробничих витрат, суворе дотримання обумовлених термінів постачання незалежно від обсягу партії та отримання прецизійних деталей європейського стандарту якості, які повністю готові до фінішного складання чи зварювання.